




Ліццё алюмініевых нарыхтовак: Наша фабрыка выкарыстоўвае аднолькавую шчыльнасцьліццё з награвальнай паверхняй
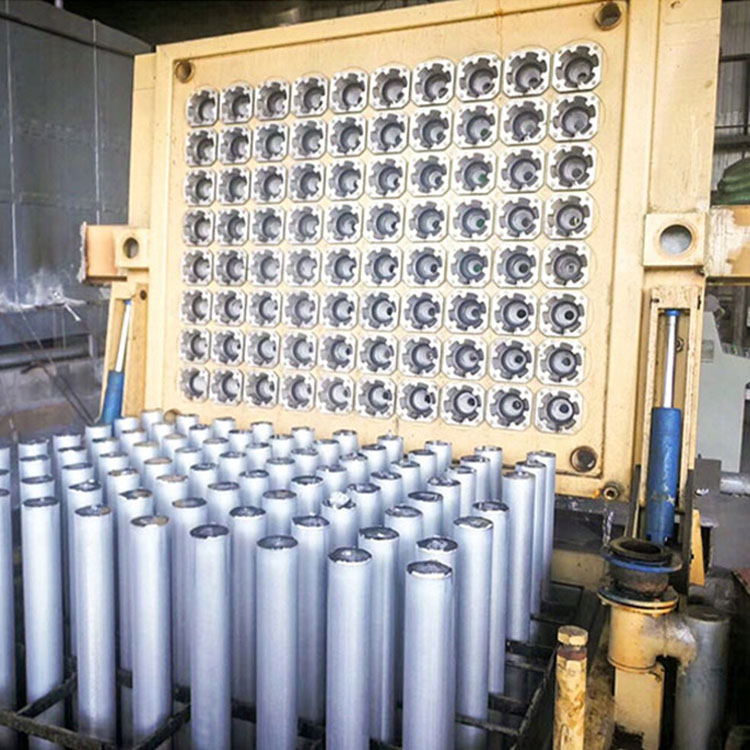
Стандарты перад адліўкай
1. Талькпавінны быць гладкімі і трывалымі пры вырабе формаў;
2.Шунтуючая пласціна, адмываць,а корпус павінен быць пакрыты тонкім пластомталькавая эсэнцыя, без адкрытага жалеза,графітавае кольцаі адаптарную пласціну трэба згладзіць брудам, змяшаным з талькам і свіным тлушчам, а канал, праз які праходзіць аднастайная алюмініевая вадкасць, павінен заставацца чыстым і сухім.
3. Гэтыкерамічная фільтруючая пласцінапавінна быць поўнай і бездакорнай, а ў месцы злучэння з жолабам не павінна быць шчыліны, і яе замяняюць кожны раз, калі адліваюць печ, і абпальваюць агнём да цёмна-чырвонага колеру;
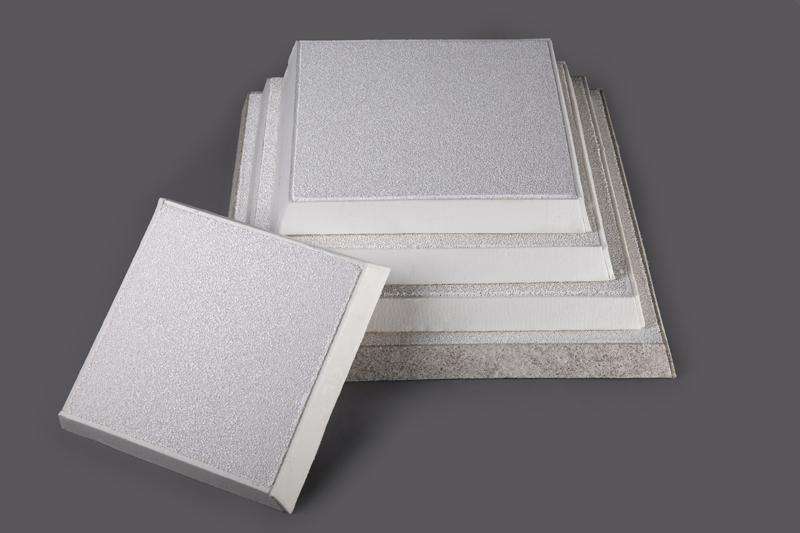
керамічная фільтруючая пласціна
4. Галоўку злітка неабходна высушыць, а ліцейны стол выраўнаваць, аснову ікрышталізатарпавінны быць належным чынам скаардынаваны, з'ява вяртання вады не дапускаецца, а трос пускавой прылады павінен быць расслаблены;
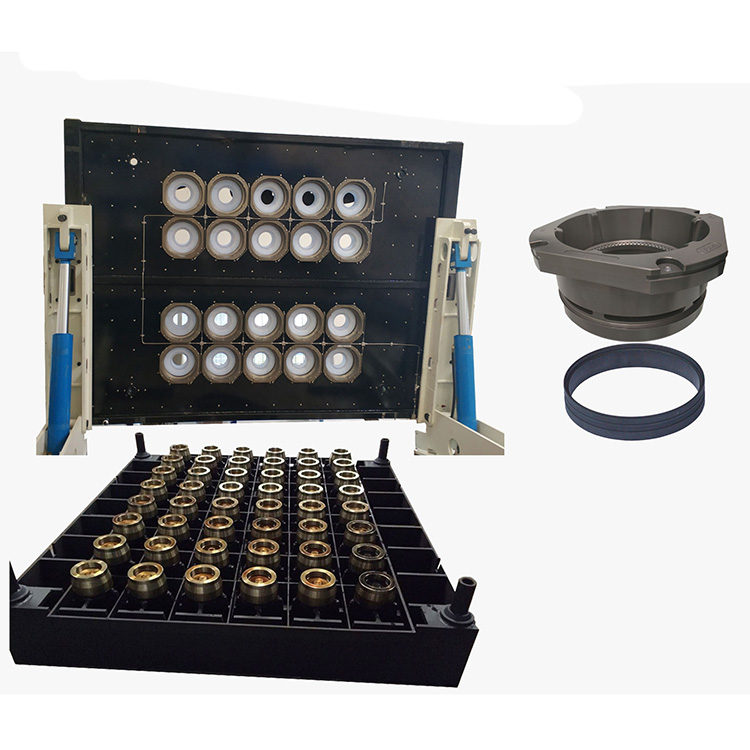
5. Галоўка злітка падымаецца ў зыходнае становішча (50 мм і вышэй, галоўка злітка знаходзіцца на адлегласці 4 мм ад ніжняга канца графітавага кольца на адлегласці 4 мм і 150 мм ніжэй за стрыжань на адлегласці 0~4 мм);
6. Усталюйце пускавую пласціну засаўкі і праверце, ці з'яўляюцца верхняя і ніжняя формы ліцейнай машыны нармальнымі;
7. Праверце стан уваходнага і выхаднога помпаў;
8. Адкрыйце зліўны клапан і адкрыйце вежу халоднай вады;
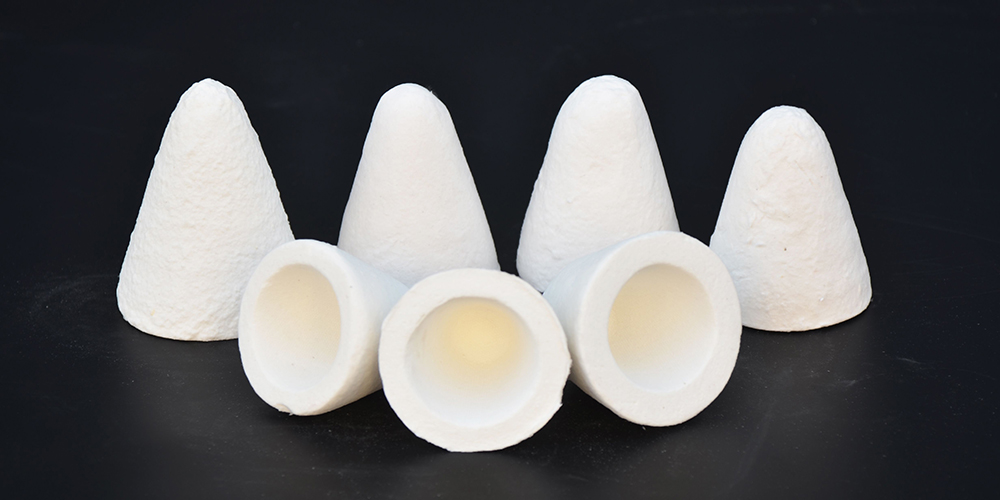
АЛЮМІНІЕВАЯ СІЛІКАТНАЯ ЗАХОПКА, КОНУСНАЯ ЗАХОПКА ДЛЯ СПЫНЕННЯ РАСПЛАЎЛЕНАГА АЛЮМІНІЮ Ў ПЕЧЫ
9. Уключыце вадзяны помпа і адрэгулюйце аб'ём вады для ліцця;
ПІЛЬНАЕ ДЛЯСЦІ НА ЗДЫМАЛЬНІКУ ДЛЯ РАЗРЭЗВАННЯ АЛЮМІНІЕВАГА ПРОФІЛЮ
10. Пераканайцеся, што вада не трапляе ў галоўку злітка;
11. Падрыхтуйце дастатковую колькасць штэкераў, зварачных прутоў, жалезных прутоў і іншых адпаведных інструментаў і матэрыялаў.
Час публікацыі: 9 лютага 2023 г.